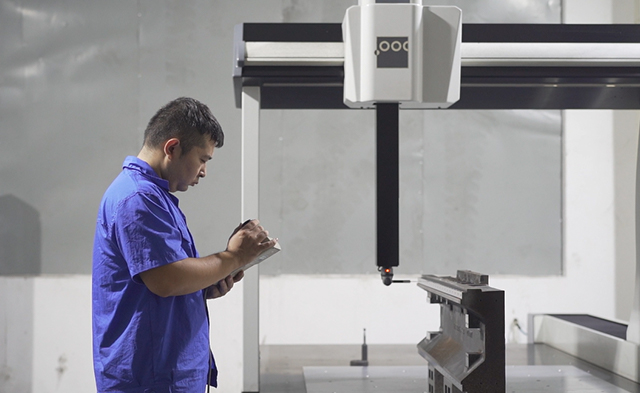
Herstellung von Zahnrädern und Wellen
Prozess: Materialprüfung → Rohlingsdrehen → Grob-/Fertigbearbeitung (Wälzfräsen/Formen/Schleifen) → Präzisionsschleifen/Verzahnungsfinish → Oberflächenbehandlung → Endkontrolle. Leistungsfähigkeit: Hochpräzise Zahnradbearbeitung und flexible Bearbeitungszentren produzieren routinemäßig Zahnräder mit der Genauigkeit der ISO-Klasse 4. Vorteile: Multioperationsintegration und Werkzeugsteuerung reduzieren Profilfehler und thermische Verformung; Flexible Linien unterstützen kundenspezifische Kleinserien- und Mehrspezifikationsaufträge.
Wärmebehandlung
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). Ausrüstung und Steuerung: Durch die Verwendung einer Mehrzonen-Temperaturregelung für Mehrzwecköfen und eine strenge Steuerung des Abschreckmediums werden gleichmäßige aufgekohlte Schichten und eine kontrollierbare Abschreckhärte erreicht. Indikatoren und Qualitätssicherung: Die Oberflächenhärte, die Aufkohlungstiefe, die Kernzähigkeit usw. wurden alle vor Verlassen des Werks einer Härteprüfung und metallografischen Inspektion unterzogen, um die Verschleißfestigkeit der Zahnoberfläche und die Ermüdungsfestigkeit der Zahnwurzel sicherzustellen. Vorteil: Die hochstabile Wärmebehandlung erhöht die Verschleißfestigkeit und Ermüdungslebensdauer der Zahnräder erheblich, was ein entscheidender Faktor für den langfristig zuverlässigen Betrieb großer und schwerer Untersetzungsgetriebe ist.
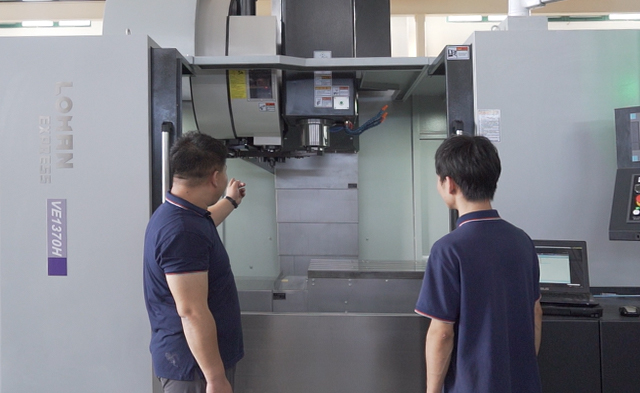
Getriebegehäuse und Bearbeitung großer Komponenten
Das Bearbeitungsverfahren umfasst die Grobbearbeitung von Gussteilen, CNC-Schrupp- und Fertigfräsen, Präzisionsbohren und die Bearbeitung von Montagepositionierungslöchern. Kernpunkte: Hochsteife Werkzeugmaschinen und Vorrichtungskonstruktionen gewährleisten Ebenheit, Koaxialität und Installationsgenauigkeit des Gehäuses, reduzieren die Montagebelastung und verbessern die Betriebsstabilität. Oberflächenbehandlung: Schaumguss in Kombination mit Präzisionsbearbeitung verbessert die Oberflächengüte und die Maßhaltigkeit des Getriebegehäuses.
Wärmeausgleich, dynamischer Ausgleich und Lärmschutz
Vor und nach der Montage wird jede rotierende Komponente einem dynamischen Gleichgewichtstest des Rotors und einer Geräuschschwingungsanalyse unterzogen. Durch die Optimierung des Zahnprofilbeschnitts, des Passungsspiels und des Schmierungsdesigns werden Geräusche an der Quelle unterdrückt und die Übertragungseffizienz verbessert. Ergebnis: Stellen Sie sicher, dass während des Betriebs der gesamten Maschine keine ungewöhnlichen Vibrationen oder Geräusche auftreten, und passen Sie sich an geräuschempfindliche Anwendungen an (z. B. Windkraft, Präzisionsfertigung usw.).
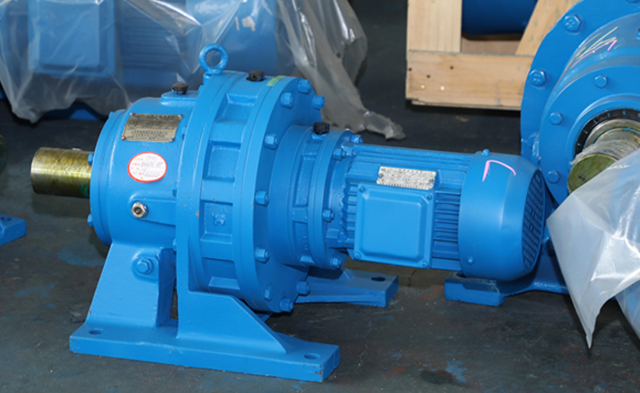
Montage und Abdichtung
Die Montage erfolgt gemäß Standardarbeitsanweisungen (SOP) und Drehmoment-/Spaltkontrolle; An wichtigen Verbindungsstellen werden strenge Maßnahmen zur Abdichtung und Verhinderung von Leckagen ergriffen. Das Komponentenmanagement- und Montagerückverfolgbarkeitssystem stellt sicher, dass die Herkunft der Teile und der Montageprozess jedes Produkts zurückverfolgt werden können.
Kontaktieren Sie uns
-
Fabrikadresse
Nr. 10, Taiyao North Road, Stadt Yaowang, Stadt Taixing, Provinz Jiangsu, China
-
Telefon
86-139 5115 9007
Urheberrecht© TAIXING REDUCER CO., LTD. Rights Reserved.
Hersteller von Industriegetrieben in China Lieferant von kundenspezifischen Geschwindigkeitsreduzierern