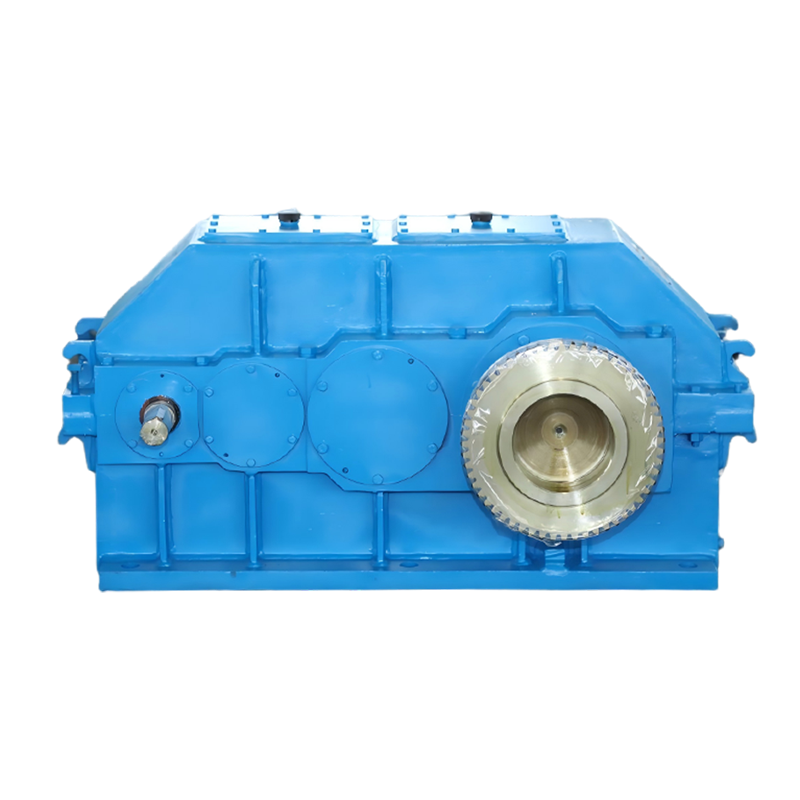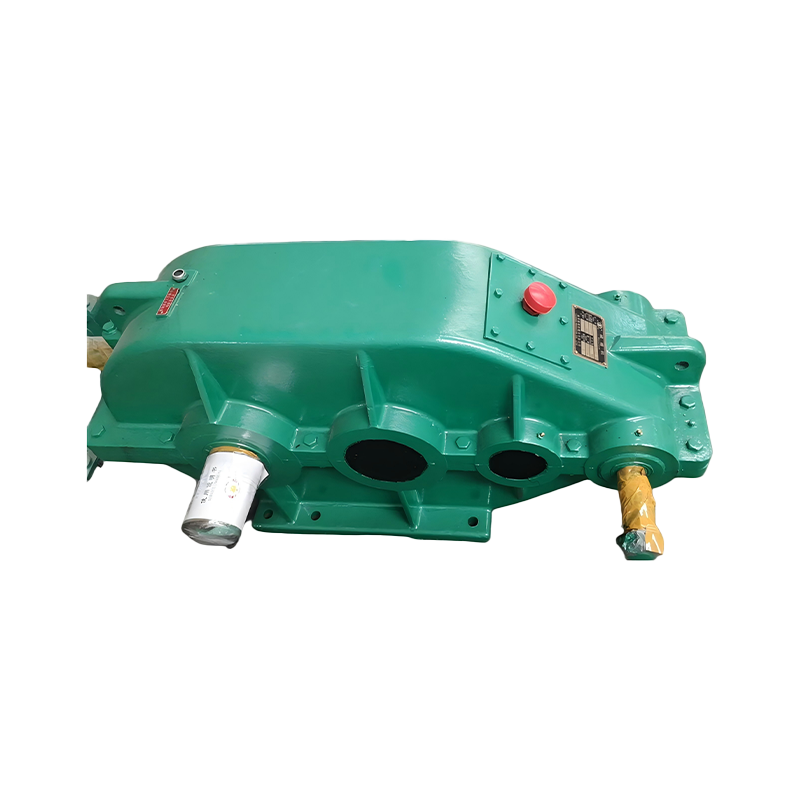
Was ist ein extrudergehärtetes Untersetzungsgetriebe?
Ein Extrudergehärtetes Untersetzungsgetriebe ist ein Hochleistungs-Geschwindigkeitsminderer mit einsatzgehärteten, geschliffenen Zähnen (typischerweise 58–62 HRC an der Zahnflanke), der für den Antrieb von Einschnecken- und Doppelschneckenextrudern unter kontinuierlichen Bedingungen mit hohem Drehmoment entwickelt wurde. Gehärtete Zahnoberflächen sind der einzige Unterschied zwischen einem Getriebe, das seine Genauigkeit über Jahrzehnte behält, und einem Getriebe, das innerhalb weniger Produktionssaisons Spiel, Geräusche und Vibrationen entwickelt.
Extrusion ist keine Gelegenheitsanwendung. Ein Kunststoff- oder Gummiextruder läuft rund um die Uhr, drückt viskose Polymerschmelze mit nahezu konstanter Schneckengeschwindigkeit durch eine Düse und kann beim Anfahren, bei Kaltläufen und bei Schwankungen des Ausgangsmaterials zu Drehmomentspitzen führen. Das Untersetzungsgetriebe ist das mechanische Herzstück des Antriebsstrangs: Es reduziert die Motorgeschwindigkeit auf die für Extrusionsschnecken typischen 20–150 U/min, vervielfacht das Drehmoment und muss dies mit minimalen Ausfallzeiten tun. Deshalb Verständnis wie ein Industriegetriebe funktioniert und welcher Typ zu Ihrem Antrieb passt Wichtig ist, bevor Sie eine Spezifikation zusammenstellen.
Dieser Leitfaden erklärt, welche Änderungen sich bei gehärteten Getrieben in der Praxis ergeben, wie sie im Vergleich zu weichen und mittelharten Alternativen abschneiden, welche Auswahlparameter am wichtigsten sind und wie man ein Untersetzungsgetriebe an einen bestimmten Extrusionsprozess anpasst.
Warum Extruder gehärtete Zahnräder benötigen
Extruderantriebe versagen aufgrund der Oberflächenermüdung, bevor sie aufgrund der Festigkeit versagen. Aus diesem Grund sind gehärtete Zahnräder in der Branche die Standardausrüstung für den kontinuierlichen Extrusionsbetrieb.
Der Ladezyklus ist eine Strafe. Der Betrieb rund um die Uhr bedeutet, dass die Zähne des Zahnrads Millionen Mal pro Jahr ineinandergreifen und bei jedem Eingriff die Hertz'sche Kontaktspannung auf der Zahnflanke hoch ist. Im Laufe der Zeit führt diese Belastung zu Mikrorissen, die zu Lochfraß führen. Weiche oder normalisierte Zahnräder mit etwa 180–220 HB verfügen einfach nicht über die Oberflächenermüdungsbeständigkeit für diesen Einsatz. Ihre Flanken verschleißen, das Spiel wächst, der Lärm nimmt zu und das Schneckengeschwindigkeitssignal wird instabil – was sich direkt als Maßabweichung im extrudierten Produkt bemerkbar macht.
Derselbe Mechanismus verschleißt kleine Extruderzahnräder bei Desktop-Maschinen: Ein Messingzahnrad in einem leichten Extruder kann nach einigen Monaten Hobbygebrauch sichtbare Abnutzung aufweisen. In einem industriellen Extruder ist die Physik identisch, nur die Austauschkosten, Ausfallzeiten und Ausschussrate sind tausendmal höher. Gehärtete Zahnräder, auf 58–62 HRC aufgekohlt und fertig geschliffen, widerstehen Lochfraß und adhäsivem Verschleiß und behalten die ursprüngliche Genauigkeit des Untersetzungsgetriebes über einen weitaus größeren Teil seiner mechanischen Lebensdauer bei.
Fügen Sie thermische Belastung und Kontamination hinzu. Extruderhallen sind heiß und Polymerstaub oder zersetztes Material kann durch Dichtungen in das Getriebe gelangen. Gehärtete Flanken vertragen geringfügige Schmierung und feine Verunreinigungen weitaus besser als weichere Materialien, was der praktische Grund dafür ist, dass Verarbeiter sie immer wieder spezifizieren.
Gehärtete vs. mittelharte vs. weiche Zahnoberflächen
Für die Auswahl des Extruderantriebs ist die Härte der Zahnoberfläche der entscheidende Parameter: Sie bestimmt die Belastbarkeit, die Verschleißlebensdauer und die Wirtschaftlichkeit des eventuellen Umbaus.
| Parameter | Weiche Zahnoberfläche | Mittelharte Zahnoberfläche | Gehärtete Zahnoberfläche |
|---|---|---|---|
| Typische Oberflächenhärte | HB 180-220 | HB 300-360 / HRC 35-45 | HRC 58-62 |
| Wärmebehandlung | Normalisierend oder vergütet | Induktionshärten / Nitrieren | Aufkohlen und Fertigschleifen |
| Relative Drehmomentkapazität | 1,0 (Grundlinie) | 1,5-1,8 | 2,5-3,0 |
| Stoßbelastungsfestigkeit | Niedrig | Mäßig | Hoch |
| Lochfraß und Verschleiß | Am kürzesten | Mittelstufe | Am längsten |
| Typische Effizienz | 96-97 % | 97–98 % | 97–98,5 % |
| Bestens geeignet für | Intermittierender, leichter Extruderbetrieb | Zyklische, mittelschwere Linien | Kontinuierliche Extrusion rund um die Uhr |
Für Extruder werden aufgekohlte und geschliffene Zahnräder bevorzugt, da das Schleifen den Wärmebehandlungsverzug korrigiert, sodass die Flankenprofil- und Steigungsgenauigkeit die Qualität der DIN-Klassen 5–6 erreichen kann. Die Kombination aus einer harten Schale und einem robusten, kohlenstoffärmeren Kern ergibt Zähne, die sowohl Oberflächenschäden als auch Biegeermüdung widerstehen. Mittelharte Zahnräder liegen dazwischen und können leichtere zyklische Arbeiten bewältigen, bleiben aber für die Polymerextrusion rund um die Uhr marginal.
Auswahlkriterien für Extruder-Reduzierer
Vier Parameter entscheiden darüber, ob ein Untersetzungsgetriebe den Extrusionsbetrieb übersteht: Drehmomentkapazität und Betriebsfaktor, Übersetzung und Abtriebsgeschwindigkeit, Wärmeleistung sowie Montage- oder Schubanordnung.
Drehmoment und Servicefaktor
Bemessen Sie ein Extruder-Reduzierstück mit einem Betriebsfaktor von mindestens 1,5 und 1,75–2,0 für Doppelschneckenlinien oder hochgefüllte Compounds. Das Anlaufdrehmoment, kaltes Polymer und gelegentliche Schraubenklemmen überschreiten alle die Dauerlast. A Zylindrisches Untersetzungsgetriebe mit gehärteter Zahnoberfläche ist hier die konventionelle erste Wahl: Es packt ein hohes Drehmoment auf kompaktem Raum und fängt die beim Extruderanlauf typischen kurzzeitigen Überlastungen ab.
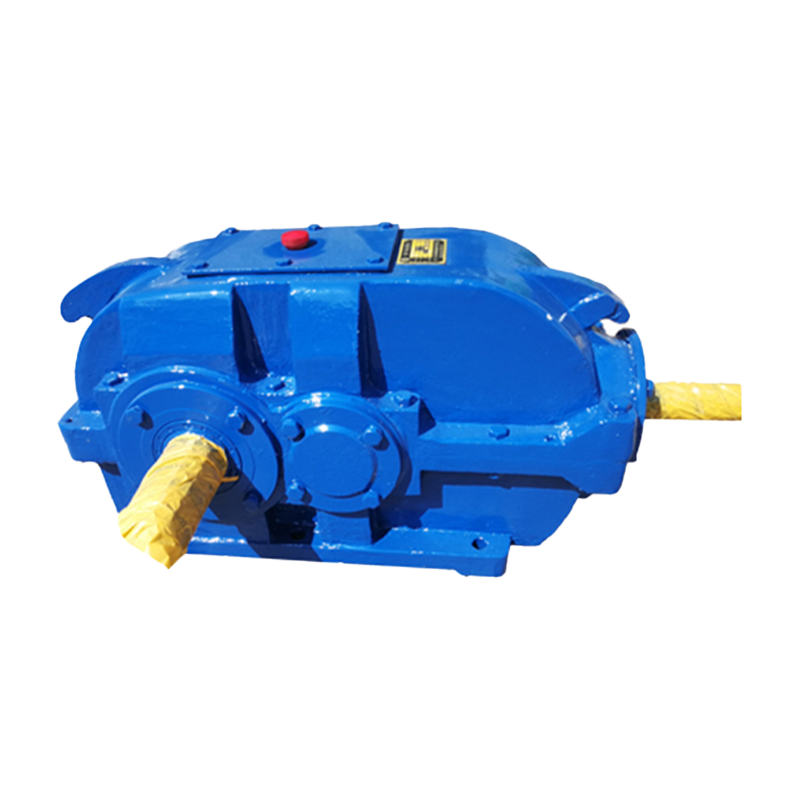 Hersteller von zylindrischen Untersetzungsgetrieben mit harter Zahnoberfläche, Fabrik Taixing Reducer ist ein chinesischer Hersteller und Hersteller von zylindrischen Untersetzungsgetrieben mit harter Zahnoberfläche und langjähriger Erfahrung in der industriellen Spez... Produkt anzeigen →
Verhältnis und Ausgangsgeschwindigkeit
Die meisten Extruderschnecken laufen zwischen 20 und 150 U/min. Ein zweistufiger Spiralreduzierer mit Verhältnissen von etwa 10:1 bis 25:1 deckt die meisten Einschneckenanlagen ab, während Doppelschnecken-Mischanlagen bei höheren Eingangsgeschwindigkeiten möglicherweise Verhältnisse über 25:1 erfordern. Wählen Sie das Übersetzungsverhältnis, bei dem der Normalbetrieb bei 60–80 % der Nennausgangsgeschwindigkeit des Untersetzungsgetriebes liegt, sodass Spielraum bleibt, ohne dass der Zug zu schnell fährt.
Wärmeleistung und Dauerleistung
Ein Untersetzungsgetriebe kann über ein ausreichendes mechanisches Drehmoment verfügen und dennoch im 24/7-Betrieb überhitzen. Vergleichen Sie daher die thermische Nennleistung – nicht nur die mechanische Nennleistung – mit der tatsächlichen Motorleistung. Wenn die Gefahr besteht, dass die Ölsumpftemperatur 85–90 Grad Celsius überschreitet, Zwangsschmierung mit einem Kühler vorsehen oder die Rahmengröße erhöhen. Gehärtete Zahnräder laufen aufgrund der geringeren Reibung kühler, was die thermische Belastung direkt reduziert.
Montage, Wellenanordnung und Schubkraft
Koaxialgetriebe eignen sich für kompakte Motor-on-Top-Anordnungen, Parallelwellengetriebe bieten eine geringere Höhe bei großen Übersetzungsverhältnissen und Planetengetriebe bieten eine sehr hohe Drehmomentdichte bei kurzen Achsabständen. Überprüfen Sie den Schubwert immer dann, wenn die Axiallast der Schnecke vom Reduzierlager und nicht von einem separaten Axiallager getragen wird – ein versteckter Kostenfaktor bei vielen Extruder-Nachrüstungen. Stellen Sie außerdem sicher, dass die Hohlbohrung, der Ausgangsflansch oder die Fußabmessungen ohne umständliche Adapter zum Extruderzylinder passen.
Vier Fehlermodi: Gehärtete Zahnräder verhindern
Lochfraß, Abrieb, Biegeermüdung und abrasiver Verschleiß sind für nahezu alle Ausfälle von Extrudergetrieben verantwortlich, und durch Härten wird jedes dieser Probleme behoben.
- Lochfraß (Oberflächenermüdung): Bei wiederholter Kontaktbeanspruchung kommt es zu Rissen in der Flanke. Gehärtete Flanken bei 58–62 HRC widerstehen Lochfraß um ein Vielfaches länger als weiche Flanken bei gleichem übertragenem Drehmoment.
- Abrieb (adhäsiver Verschleiß): Ein gebrochener Ölfilm verschweißt und reißt mikroskopisch kleine Verbindungen auf den Zahnoberflächen. Geschliffene, gehärtete Flanken mit einer Oberflächengüte von Ra 0,4–0,8 Mikron sind weitaus verschleißfester.
- Zahnbiegeermüdung: Überlastungen und Staus verbiegen die Zahnwurzel. Der robuste Kern unter einer gehärteten Hülle hält die Wurzel stark, während die Hülle Oberflächenschäden absorbiert.
- Abrasiver Verschleiß: Staub und zersetztes Polymer-Lapmaterial von den Flanken. Durch die Härtung wird der Abrasivverlust verlangsamt und das für die Extrusionsqualität erforderliche Spiel erhalten.
Die Spielkontrolle ist ein direkter Qualitätshebel: Ein verschlissenes Getriebe erzeugt Pulsationen an der Schnecke, und Pulsationen führen zu Wandstärkenschwankungen in Rohr, Folie und Profil. Aus diesem Grund entscheiden sich Verarbeiter auch dann für eine gehärtete, geschliffene Verzahnung, wenn der Anschaffungspreis höher ist.
Passen Sie das Reduzierstück an Ihren Extrusionsprozess an
Die richtige Untersetzungsgetriebefamilie folgt diesem Prozess: Einschneckenlinien bevorzugen gehärtete Spiraluntersetzungsgetriebe, Hochgeschwindigkeits-Compoundierung bevorzugt Planetentypen und flexible Anlagen bevorzugen modulare Getriebe.
| Extrusionsprozess | Typische Schneckengeschwindigkeit | Pflichtcharakter | Empfohlene Reduzierfamilie |
|---|---|---|---|
| Einschneckenfolie, Blech und Rohr | 30-120 U/min | Kontinuierliches, gleichmäßiges Drehmoment | Gehärteter Spiral-/Parallelschaft |
| Doppelschnecken-Compoundierung | 150-600 U/min | Hoch power density, axial thrust | Planetengetriebe |
| Gummi- und Elastomerextrusion | 10-60 U/min | Sehr hohes Drehmoment, hohe Hitze | Gehärteter Zylinder, großzügiger Servicefaktor |
| Profilieren und Pelletieren mit häufigen Stopps | 20-150 U/min | Zyklische Starts und Stopps | Modulares Hochleistungsgetriebe |
Für eine typische Einschneckenlinie bietet die Familie der gehärteten Zylinder das beste Gleichgewicht zwischen Drehmoment, Effizienz und Kosten, wenn die Größe mit einem angemessenen Betriebsfaktor ausgestattet ist. Wo der Platz knapp ist und die Leistungsdichte im Vordergrund steht, a Planetengetriebe Bietet ein höheres Drehmoment pro Volumeneinheit mit mehreren Planetenstufen. Für Anlagen, die häufig Linien umkonfigurieren oder Prozesse ändern, a Modulares Hochleistungsgetriebe ermöglicht austauschbare Komponenten und einfachere Übersetzungsverhältnisse über die gesamte Lebensdauer der Leitung.
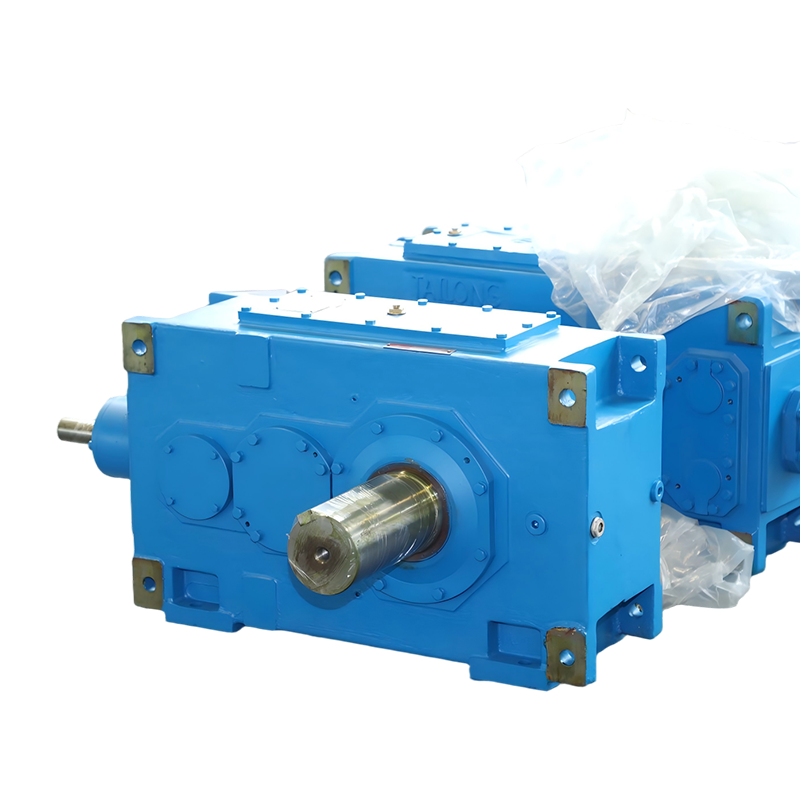 Hersteller von modularen Hochleistungsgetrieben, Fabrik Taixing Reducer ist ein chinesischer Hersteller und Hersteller von modularen Hochleistungsgetrieben mit jahrelanger Erfahrung im Bereich industrieller Drehzahlminderer. Ganz... Produkt anzeigen →
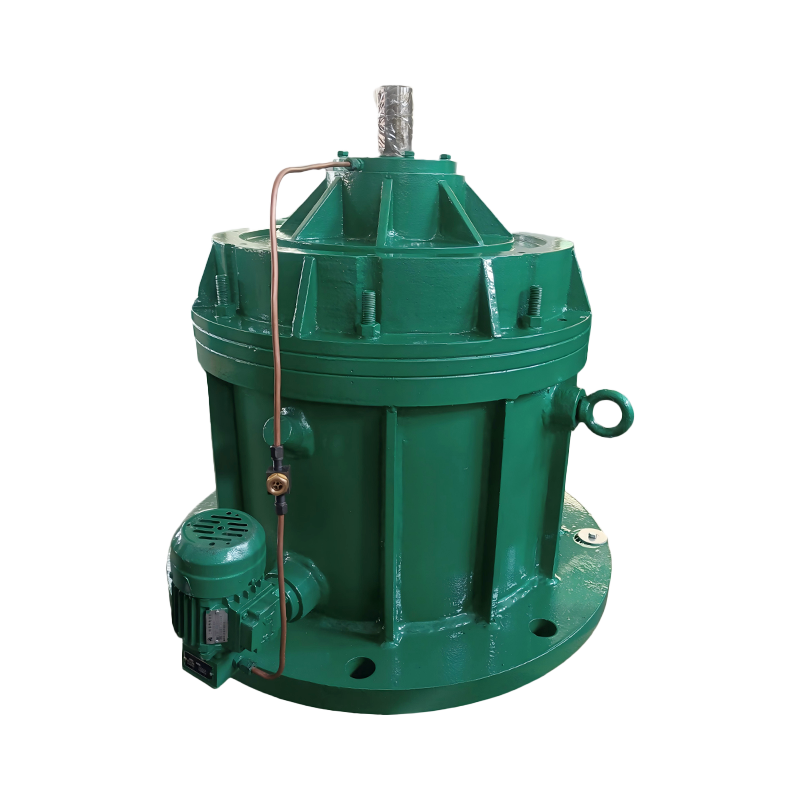 Hersteller von Planetengetrieben, Fabrik Taixing Reducer ist ein chinesischer Hersteller und Hersteller von Planetengetrieben mit langjähriger Erfahrung im Bereich industrieller Drehzahlminderer. Großhandel... Produkt anzeigen →
Kaufcheckliste für gehärtete Extrudergetriebe
Arbeiten Sie diese sieben Punkte durch, bevor Sie bestellen. Jeder von ihnen hat zu einem echten Ersatz bzw. Umbau in den Extrusionsanlagen geführt.
- Berechnen Sie das erforderliche Ausgangsdrehmoment: Motorleistung (kW) x 9550 geteilt durch Schneckendrehzahl (U/min), multipliziert mit einem Betriebsfaktor von mindestens 1,5.
- Geben Sie eine Zahnoberflächenhärte von mindestens 58 HRC an, aufgekohlt für kontinuierliches Strangpressen; Akzeptieren Sie Induktionshärten nur für leichte zyklische Linien.
- Vergleichen Sie die thermische Nennleistung mit der durchschnittlichen Dauerlast, nicht nur mit dem Typenschild des Motors.
- Überprüfen Sie die verfügbaren Verhältnisse anhand des Schneckengeschwindigkeitsfensters: 20–150 U/min für die meisten Kunststoffe, bis zu 600 U/min für die Compoundierung.
- Bestätigen Sie den Schublastwert, wenn die Axialkraft der Schraube auf das Reduziergehäuse wirkt.
- Überprüfen Sie den Schmiermodus: Spritzen für kleine intermittierende Leitungen, Zwangsumlauf mit Kühlung rund um die Uhr und hohe Umgebungstemperaturen.
- Fordern Sie gemessene Geräusch-, Vibrations- und Getriebegenauigkeitsdaten in DIN- oder ISO-Klassen an, nicht nur Katalogbewertungen.
FAQ: Extrudergehärtete Untersetzungsgetriebe
Was bedeutet „gehärtet“ bei einem gehärteten Untersetzungsgetriebe?
„Gehärtet“ bezieht sich auf die Zahnoberfläche des Zahnrads. Das Zahnrad ist aufgekohlt oder induktionsgehärtet, sodass die Flanke eine hohe Härte erreicht, während der Kern zäh bleibt. Bei industriellen Extruder-Reduzierstücken ist die Standardspezifikation einsatzgehärtet auf 58–62 HRC mit geschliffener Oberfläche.
Wie lange sollte ein gehärtetes Untersetzungsgetriebe vor einem Umbau halten?
Bei richtiger Dimensionierung, Schmierung und Kühlung kann ein gehärtetes Untersetzungsgetriebe im Extrusionsbetrieb 50.000 bis 100.000 Stunden laufen, bevor das Getriebe ausgetauscht werden muss – typischerweise 10 bis 15 Jahre ununterbrochener Produktion – im Vergleich zu nur wenigen Jahren bei weicher Verzahnung unter der gleichen Belastung.
Kann ich einen Förderleistungsreduzierer an einem Extruder verwenden?
Nicht ohne Neuberechnung. Extruder erfordern einen höheren Betriebsfaktor, ein konstantes Drehmoment und eine echte Wärmekapazität. Ein Förderbandreduzierer hat möglicherweise das gleiche Übersetzungsverhältnis, verfügt aber nicht über die erforderliche Wärmeleistung für die Extrusion rund um die Uhr, sodass er lange vor Ablauf seiner Nennlebensdauer überhitzt oder Löcher bildet.
Warum verschleißen kleine Extruderzahnräder so schnell?
Weil sie aus Kostengründen oft aus Weichmessing oder Sinterstahl hergestellt werden und Verschleiß grundsätzlich ein Problem der Oberflächenhärte ist. Es gilt der gleiche Grund, warum industrielle Extruder-Reduziergetriebe gehärtete Flanken vorschreiben: Härte, nicht Rohfestigkeit, kontrolliert Gleitverschleiß und Lochfraß.
Abschließende Empfehlung
Ein extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
Bevor Sie die Spezifikation fertigstellen, lesen Sie unsere Planetengetriebe technical guide wenn Ihr Prozess mit hoher Eingangsgeschwindigkeit oder engen Achsabständen läuft; Planetenanordnungen schlagen in diesem Regime oft helikale Anordnungen. Befolgen Sie nach der Lieferung die Anweisungen Installations- und Inbetriebnahmehinweise für Hochleistungsreduzierer , denn Montagegenauigkeit und Ausrichtung bestimmen einen großen Teil der Lebensdauer.
Taixing Reducer Co., Ltd. stellt diese Untersetzungsgetriebefamilien seit 1984 her, mit hauseigenem Zahnradschleifen bis zu 3 Metern, Wälzfräsen bis zu 3,2 Metern, 16 Serien, mehr als 10.000 Spezifikationen und einer Jahresproduktion von 200.000 Einheiten – einschließlich nicht standardmäßiger Extruder-Antriebskonfigurationen. Diese Fertigungstiefe macht ein gehärtetes Untersetzungsgetriebe zu einer einmaligen Investition und nicht zu einer wiederkehrenden Ausgabe.