Ein Rührwerksgetriebe ist das geschwindigkeitsreduzierende Getriebe zwischen dem Antriebsmotor und der Rührwerkswelle. Es wandelt die hohe Motorgeschwindigkeit in die niedrige Rotation mit hohem Drehmoment um, die für Misch-, Misch- und Reaktionsprozesse erforderlich ist. Ein typischer 45-kW-Motor mit 1.450 U/min erzeugt ein Drehmoment von etwa 300 Nm; Der Antrieb eines Rührwerks mit 45 U/min erfordert ein Ausgangsdrehmoment von etwa 9,5 kN·m – mehr als das Dreißigfache des Motorwellendrehmoments – und das Untersetzungsgetriebe muss dieses kontinuierlich bereitstellen und dabei das Gewicht der Welle, des Laufrads und der Prozesslasten tragen.
Die praktische Realität ist, dass zwei Reduzierer mit demselben Verhältnis eine sehr unterschiedliche Lebensdauer auf demselben Rührwerk haben können. Betriebsfaktor, Montageart, Überhanglastkapazität und Wärmeleistung bestimmen, ob ein Gerät zwanzig Jahre lang läuft oder innerhalb von zwei Jahren ausfällt. Dieser Leitfaden erläutert die Funktionsweise eines Rührwerks-Untersetzungsgetriebes, vergleicht die vier Haupttypen und geht durch die Dimensionierungs-, Montage- und Wartungsentscheidungen, die in einer Anlage wichtig sind.
Wie ein Rührwerksgetriebe funktioniert
Ein Rührwerksgetriebe reduziert die Eingangsgeschwindigkeit über eine oder mehrere ineinandergreifende Getriebestufen und vervielfacht das Drehmoment mit dem Kehrwert des Verhältnisses, abzüglich mechanischer Verluste. Bei einer dreistufigen Spiraleinheit mit einem Übersetzungsverhältnis von 25:1 und einem Wirkungsgrad von 97 % pro Stufe beträgt der Gesamtwirkungsgrad etwa 91 %, sodass das Ausgangsdrehmoment etwa das 23-fache des Eingangsdrehmoments beträgt. Ein standardmäßiger vierpoliger Motor läuft mit etwa 1.450 U/min, sodass ein 25:1-Untersetzungsgetriebe etwa 58 U/min an das Laufrad liefert – eine typische Geschwindigkeit zum Mischen und Suspensionsmischen.
Für alle Hochleistungsantriebe in Mischlinien gelten die gleichen Prinzipien des Zahnkontakts, der Lagerunterstützung und der Gehäusesteifigkeit. Wenn Sie mit Getriebeinnenteilen noch nicht vertraut sind, lesen Sie unseren Testbericht wie ein Industriegetriebe funktioniert erläutert die Unterschiede zwischen Spiral-, Kegel- und Planetenstufen ausführlicher.
Haupttypen von Untersetzungsgetrieben für Rührwerke
Bei Rührwerken dominieren vier Getriebearchitekturen: Stirnrad-, Kegelstirnrad-, Planeten- und Schneckengetriebe, jeweils mit einem anderen Kompromiss zwischen Effizienz, Drehmomentdichte und Anschaffungskosten.
Stirnradgetriebe
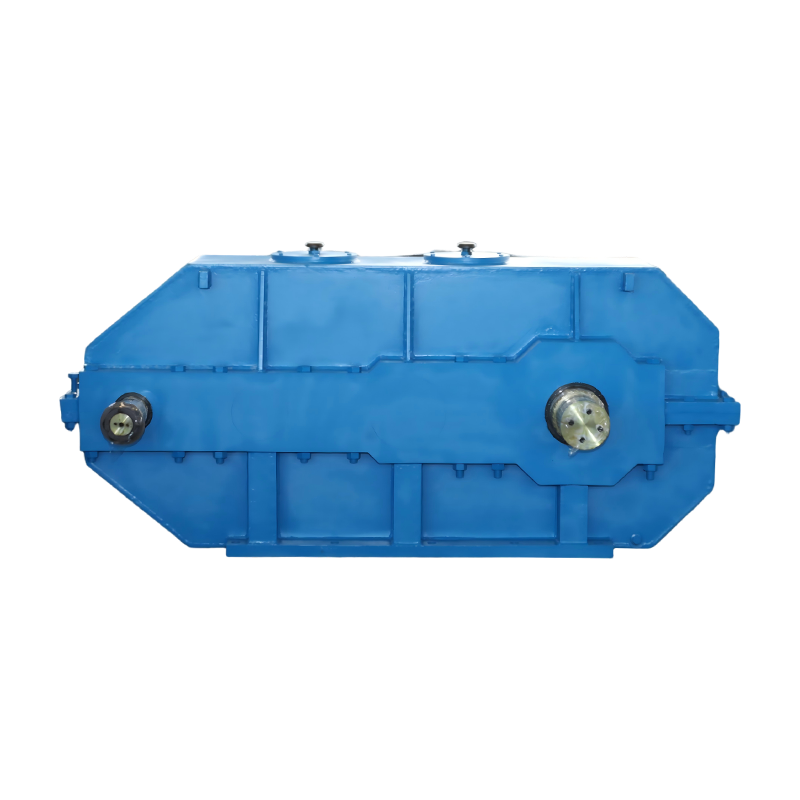
Stirnradgetriebe sind die Standardwahl für Top-Entry-Rührwerke. Sie liefern einen Wirkungsgrad von 96–98 % pro Stufe, laufen leise und decken Verhältnisse von etwa 5:1 bis 500:1 in zwei oder drei Stufen ab. Die meisten Mischaufgaben mit Flüssigkeiten mit niedriger bis mittlerer Viskosität – Mischen, Auflösen und Wärmeübertragungszirkulation – werden durch einen in der Laufradwelle montierten Schrägstirnradgetriebemotor gut erfüllt.
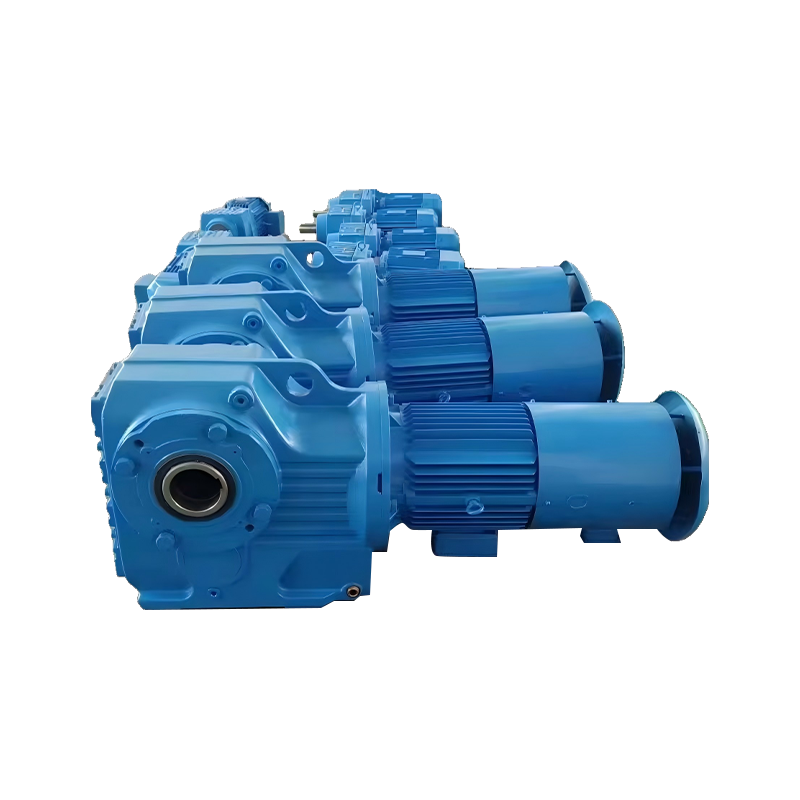 Schrägverzahnter Untersetzungsmotor für Top-Entry-Rührwerke Dieser integrierte Stirnradgetriebemotor bietet einen Wirkungsgrad von über 95 %, ist geräuscharm und modular aufgebaut. Es eignet sich für Mischaufgaben mit niedriger bis mittlerer Viskosität in Top-Entry-Installationen und sorgt für ein ausgewogenes Verhältnis zwischen Wirtschaftlichkeit und zuverlässiger Leistung. Produkt anzeigen →
Planetengetriebe
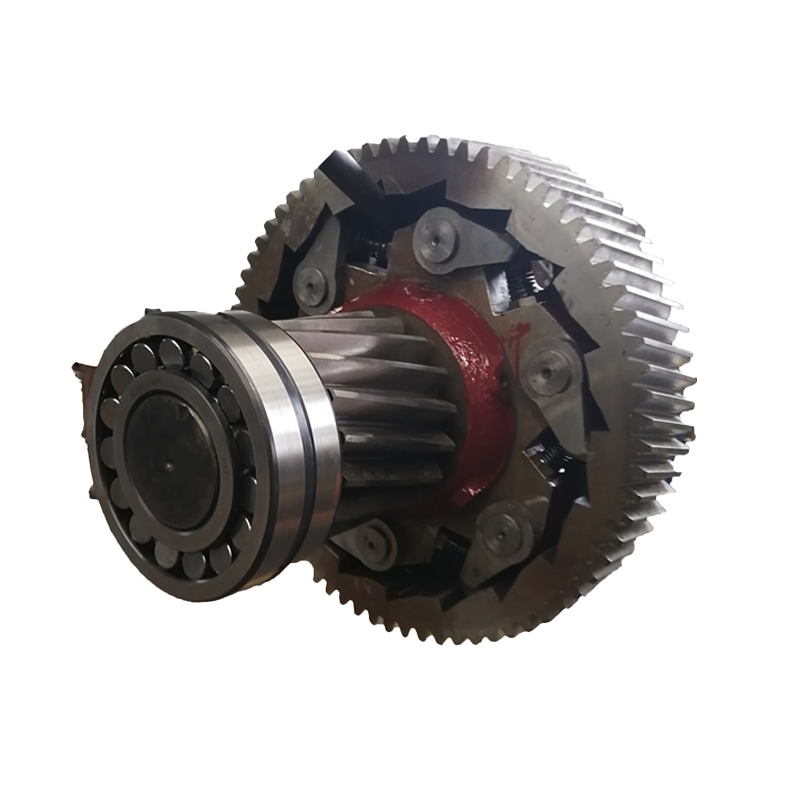
Planetengetriebe bringen das gleiche Drehmoment in einen viel kleineren Bereich, indem sie die Last auf mehrere Planetenräder verteilen, die ein Sonnenrad umkreisen. Der Wirkungsgrad beträgt 95–98 % und die Drehmomentdichte ist die höchste aller gängigen Konstruktionen. Das ist wichtig, wenn das Rührwerk auf einem Behälterdeckel mit begrenzter Bauhöhe montiert ist oder wenn ein großer Reaktor ein sehr hohes Drehmoment bei 20–60 U/min erfordert.
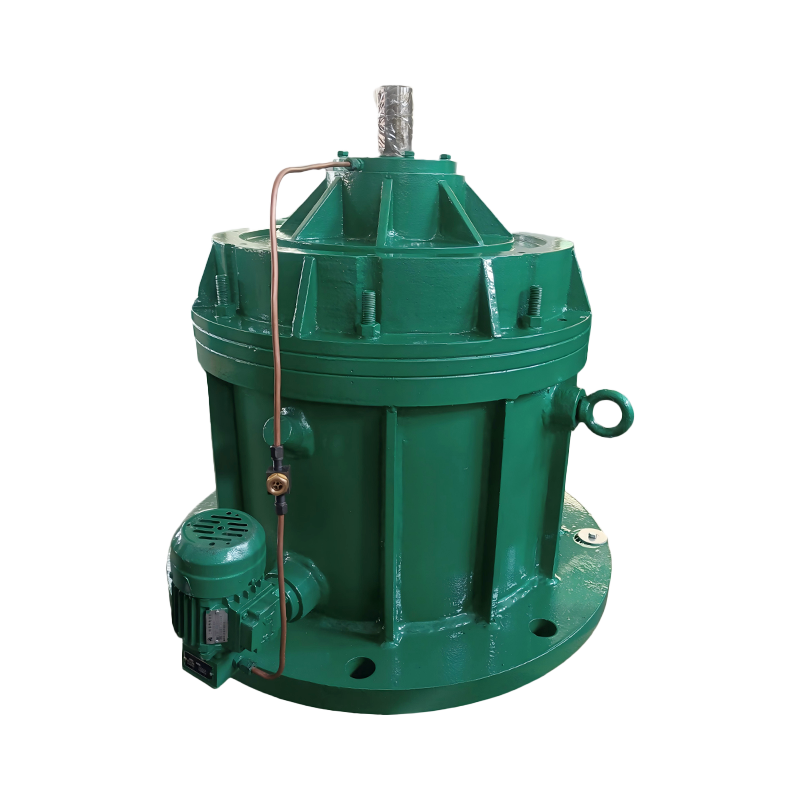 Planetengetriebe for High-Torque Agitator Drives Mit ihrer kompakten koaxialen Bauweise und einem einstufigen Wirkungsgrad von über 97 % liefern diese Untersetzungsgetriebe eine hohe Drehmomentdichte. Sie sind ideal, wenn die Bauhöhe begrenzt ist oder große Reaktoren ein hohes Drehmoment bei niedrigen Drehzahlen erfordern. Produkt anzeigen →
Kegelstirnradgetriebe
Kegelstirnradgetriebe führen eine rechtwinklige Kegelstufe ein, die es dem Motor ermöglicht, horizontal zu sitzen, während die Rührwelle vertikal läuft. Diese Layoutflexibilität hilft bei Anlagen mit geringem Abstand, aber die Abschrägungsstufe verringert den Gesamtwirkungsgrad geringfügig auf etwa 94–96 %.
Schneckengetriebe
Schneckengetriebe sind die kostengünstigste Option und eignen sich gut für kleine tragbare Mischer und für den intermittierenden Betrieb. Ihr gleitender Zahnradkontakt senkt den Wirkungsgrad je nach Übersetzung auf 50–90 %; über 40:1 kann eine Schneckeneinheit mehr als ein Viertel der Eingangsleistung als Wärme verschwenden. Bei kontinuierlicher großflächiger Rührung übersteigen die laufenden Stromkosten schnell die anfängliche Preisersparnis.
| Typ | Verhältnisbereich | Effizienz | Drehmomentdichte | Typischer Rührwerksbetrieb |
|---|---|---|---|---|
| Spiralförmig | 5:1–500:1 | 96–98 % pro Stufe | Mittelhoch | Top-Entry-Mischer, Mischbetrieb mit niedriger bis mittlerer Viskosität |
| Kegelspiralförmig | 10:1–300:1 | 94–96 % insgesamt | Hoch | Rechtwinkliger Einstieg von oben, eingeschränkte Kopffreiheit |
| Planetarisch | 15:1–500:1 | 95–98 % | Sehr hoch | Kompakter Top-Entry, Reaktoren, Kneter mit hohem Drehmoment |
| Wurm | 7,5:1–100:1 | 50–90 % | Niedrig | Tragbare Mischer, intermittierender Betrieb |
Bei einer Anlage, die rund um die Uhr läuft, beträgt der Unterschied zwischen 90 % und 95 % Wirkungsgrad bei einem 30-kW-Mischer etwa 1,7 kW zusätzliche Wärme – etwa 13.600 kWh pro Jahr, die über das Gehäuse oder ein Hilfskühlsystem abgeführt werden müssen.
So dimensionieren Sie ein Rührwerksgetriebe
Die Dimensionierung eines Rührwerksgetriebes beginnt mit dem erforderlichen Ausgangsdrehmoment und nicht mit dem Typenschild des Motors, da derselbe 22-kW-Motor sehr unterschiedlichen Wellenlasten bei unterschiedlichen Drehzahlen entsprechen kann.
- Bestimmen Sie den Leistungsbedarf des Laufrads anhand des ProzessDesigns. Für turbulente Mischung gilt P = Np × ρ × n 3 × D 5 , wobei Np die Laufradleistungszahl (typischerweise 0,3 bis 6,0), ρ die Flüssigkeitsdichte, n die Drehzahl und D der Laufraddurchmesser ist.
- Definieren Sie die Ausgabegeschwindigkeit anhand der Mischanforderung – langsames Mischen bei 20–60 U/min, mittleres Mischen bei 60–120 U/min oder schnelles Auflösen über 150 U/min.
- Berechnen Sie das Nennausgangsdrehmoment: T (N·m) = 9.550 × P (kW) / n (U/min).
- Wenden Sie den Servicefaktor an: T design = T × SF.
- Vergleichen Sie die Querkraft und die Axialschubkapazität mit dem tatsächlichen Laufradgewicht, dem Flüssigkeitswiderstand und der Antriebsanordnung.
- Überprüfen Sie die Wärmeleistung für die Umgebungstemperatur und den Arbeitszyklus.
Rührwerke sind keine gleichmäßigen Belastungen. Das Laufrad erkennt Veränderungen der Flüssigkeitsviskosität, das Absetzen von Feststoffen und das Anlaufen durch abgesetztes Material. Daher muss das Untersetzungsgetriebe anhand eines Betriebsfaktors der Anwendung und nicht nur anhand der Motorleistung ausgewählt werden.
| Dienstklasse | Lasteigenschaften | Servicefaktor |
|---|---|---|
| Uniform | Niedrig-viscosity liquids, blending, heat-transfer circulation | 1.25 |
| Mäßig | Suspensionen, Lösemittel, Schlämme bis 10 % Feststoffgehalt | 1.50 |
| Schwer | Hoch-viscosity pastes, batch reactors with solids, 24-hour continuous operation | 1,75–2,00 |
Der häufigste Fehler besteht darin, ein Getriebe zu wählen, dessen Nennleistung genau der Motorleistung entspricht. Der Servicefaktor schützt das Getriebe vor Drehmomentspitzen beim Anlaufen des Laufrads und vor ständiger Überlastung bei steigender Viskosität.
Montagearten und Installationsüberlegungen
Der Montagestil bestimmt, wie die Rührwellenlasten auf das Reduziergehäuse übertragen werden, und muss vor allen anderen mechanischen Details festgelegt werden, da Flansch, Welle und Lageranordnung davon abhängen.
- Von oben montiert: Das Reduzierstück wird an einen Behälterstutzen angeflanscht und die Laufradwelle wird in eine hohle Abtriebswelle eingesetzt, die mit einer Schrumpfscheibe oder einem Schlüssel gesichert ist. Diese Anordnung trägt das volle Gewicht und den Axialschub des Rührwerks.
- Seiteneinstieg montiert: Das Reduzierstück wird mit dem Fuß auf einem Stützsockel neben dem Tank montiert, normalerweise mit einem Universalgelenk oder einer Kupplung. Es erfordert eine Drehmomentstütze und eine sorgfältige Ausrichtung, um ein Verbiegen der Abtriebswelle zu vermeiden.
- Direkt gekoppelt: Eine Motor- und Untersetzungsbaugruppe sitzt direkt über dem Rührwerk; Dies ist die kompakteste Bauform und bietet die beste Rundlaufgenauigkeit.
- Riemenantrieb: Ein Riemen zwischen dem Ausgang des Untersetzungsgetriebes und der Rührwerkswelle erhöht die Designflexibilität, erhöht aber auch die Querkraft auf der langsam laufenden Welle des Untersetzungsgetriebes, die separat überprüft werden muss.
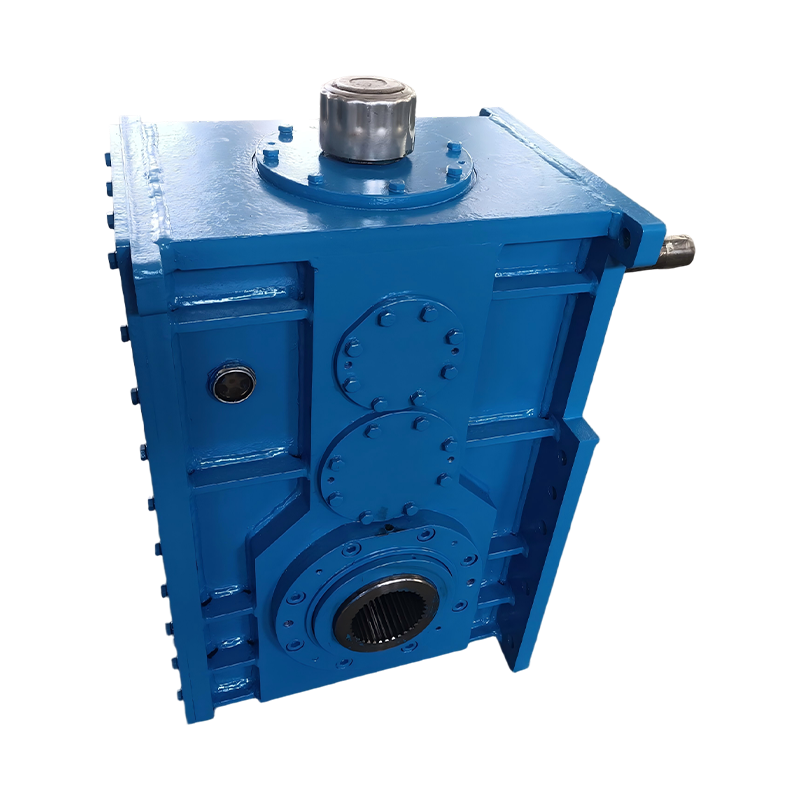
Bei sehr großen Rührwerken oder nicht standardmäßigen Behälteranordnungen bewältigt ein modulares Hochleistungsgetriebe mit kundenspezifischem Flansch, Wellenverlängerung und Dichtungsanordnung die kombinierten radialen und axialen Belastungen zuverlässiger als eine Standardeinheit aus dem Katalog. Vergleichen Sie die erforderliche Querlast mit dem Nennwert des Reduzierstücks; Diese Prüfung ist mindestens genauso wichtig wie das Drehmoment.
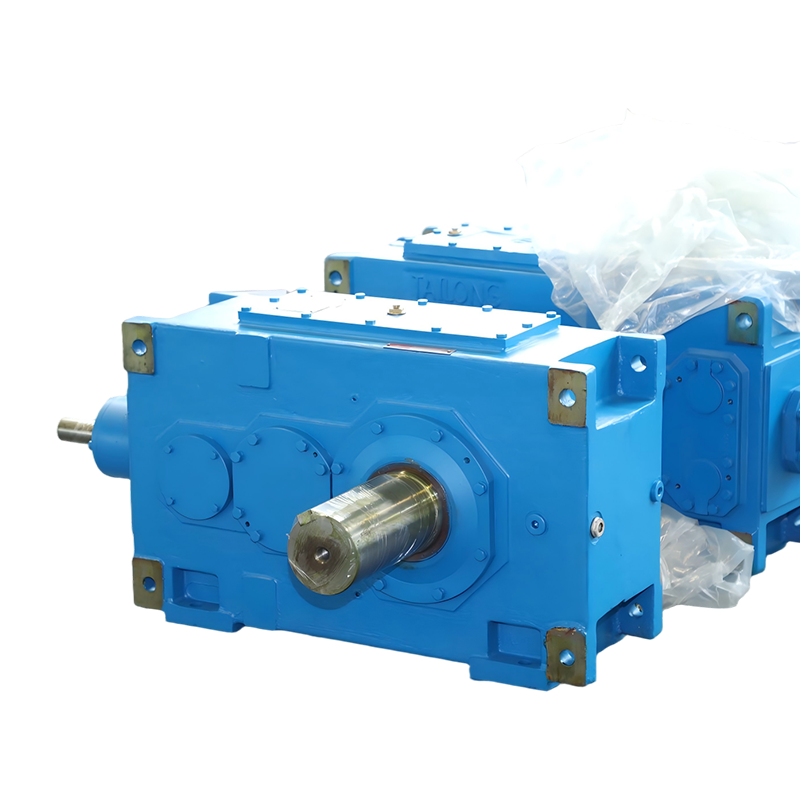 Modulares Hochleistungsgetriebe für nicht standardmäßige Rührwerksanordnungen Dieses Getriebe kombiniert standardisierte Module mit erhöhter Belastbarkeit und IP65-Abdichtung und bewältigt kombinierte radiale und axiale Belastungen zuverlässig. Es eignet sich für kontinuierliche Hochleistungsmischanwendungen mit kundenspezifischen Flansch- und Wellenanforderungen. Produkt anzeigen →
Effizienz und Betriebskosten
Die Effizienzunterschiede zwischen den Getriebetypen sind pro Stufe gering, führen jedoch im Dauerbetrieb zu erheblichen Betriebskosten.
Stellen Sie sich einen Leistungsbedarf von 30 kW bei 8.000 Stunden pro Jahr vor. Bei einem Wirkungsgrad des Reduzierers von 95 % beträgt die Eingangsleistung 31,6 kW; bei 90 % sind es 33,3 kW. Die zusätzlichen 1,7 kW an Verlusten kosten etwa 1.100 US-Dollar pro Jahr bei 0,08 US-Dollar/kWh, und über eine Lebensdauer von zehn Jahren spart der Reduzierer mit höherem Wirkungsgrad mehr als 10.000 US-Dollar bei einer einzelnen Mischerlinie. Ein effizienteres Getriebe läuft außerdem kühler, was die Lebensdauer von Öl und Dichtungen verlängert und den Bedarf an Lüftern oder Ölkühlern reduziert.
Häufige Fehlermodi und Wartung
Die meisten Ausfälle von Rührwerksreduzierern sind auf drei Ursachen zurückzuführen: falsches Öl, anhaltende Überlastung über dem Betriebsfaktor und Wellenfehlausrichtung oder Unwucht des Laufrads. Jedes Symptom hat in der Regel eine erkennbare Ursache, bevor es zu ernsthaften Schäden kommt:
- Überhitzung: falsche Ölviskosität, zu hoher Ölstand, verstopfte Kühlrippen, verstopfter Entlüfter oder andauernde Überlastung.
- Ölleckage: verschlissene Wellendichtung, Überfüllung, ein verstopfter Entlüfter, der das Gehäuse unter Druck setzt, oder Kondenswasserverschmutzung.
- Übermäßiger Lärm: Lagerverschleiß, Lochfraß an den Zähnen oder Strukturresonanz, die durch die Laufradgeschwindigkeit hervorgerufen wird.
- Vibration: Fehlausrichtung der Kupplung, lockere Fundamentschrauben oder ein unausgeglichenes Laufrad.
Die Wartung erfolgt nach einem einfachen Zeitplan. Wechseln Sie das Öl nach den ersten 200–300 Betriebsstunden, um Montagerückstände auszuspülen, dann alle 2.500–5.000 Stunden oder jährlich, je nachdem, was zuerst eintritt. Überprüfen Sie wöchentlich den Ölstand bei gestopptem Gerät, vergewissern Sie sich, dass die Entlüftung sauber ist, und prüfen Sie die Wellendichtung für niedrige Drehzahlen auf Undichtigkeiten. Eine Ölanalyse alle sechs Monate erkennt Lager- und Getriebeverschleiß frühzeitig. Die Ölspezifikation ist wichtiger als die Marke: Die meisten Spiral- und Planetenrührwerke verwenden Mineralöl ISO VG 220 oder VG 320 für Umgebungstemperaturen zwischen etwa –10 °C und 40 °C. Wechseln Sie in heißen, staubigen oder chemisch aggressiven Atmosphären zu einem synthetischen PAO-Öl und halbieren Sie das Wechselintervall.
Häufig gestellte Fragen zu Untersetzungsgetrieben für Rührwerke
Welche Untersetzungsgetriebegröße benötige ich für ein Rührwerk?
Beginnen Sie mit dem Prozessleistungsbedarf. Benötigt das Laufrad 30 kW bei 50 U/min, muss das Getriebe dauerhaft mindestens 9.550 × 30 / 50 = 5.730 N·m liefern. Multiplizieren Sie es mit dem Betriebsfaktor – 1,5 für den Federungsbetrieb ergibt etwa 8.600 N·m – und wählen Sie ein Untersetzungsgetriebe, dessen Nenndrehmoment bei der gewählten Übersetzung diesem Wert entspricht oder ihn übertrifft.
Kann ich ein Schneckengetriebe für ein Rührwerk verwenden?
Ja, aber nur für leichtes, intermittierendes Mischen. Schneckengetriebe sind kompakt und kostengünstig, aber bei Übersetzungsverhältnissen über 30:1 sinkt der Wirkungsgrad unter 80 %, sodass der Motor mehr Strom zieht und das Getriebe heiß läuft. Im Dauerbetrieb amortisiert sich ein Spiral- oder Planetengetriebe allein durch die Stromeinsparung.
Was ist der Unterschied zwischen einem Getriebemotor und einem Untersetzungsgetriebe für den Rührwerksbetrieb?
Ein Getriebemotor integriert Motor und Getriebe in einer werkseitig ausgerichteten Baugruppe, was Platz spart und eine genaue Rundlaufgenauigkeit gewährleistet. Ein separates Untersetzungsgetriebe ist über eine flexible Kupplung oder einen Riemen mit einem Motor mit freier Welle verbunden, was einen einfacheren Motoraustausch und Geschwindigkeitsänderungen ermöglicht, aber eine präzise Ausrichtung während der Installation erfordert.
Warum überhitzt mein Rührwerksreduziergetriebe?
Die häufigsten Ursachen sind eine falsche Ölviskosität, ein zu hoher Ölstand, verstopfte Kühlrippen oder Entlüfter sowie ein ständiger Betrieb oberhalb des gewählten Betriebsfaktors. Stoppen Sie das Gerät, überprüfen Sie den Ölstand, bestätigen Sie den Viskositätsgrad und vergleichen Sie den tatsächlichen Motorstrom mit der Nennleistung auf dem Typenschild.
Wie oft sollte ich das Öl in einem Rührwerksgetriebe wechseln?
Wechseln Sie es nach den ersten 200–300 Betriebsstunden, dann alle 2.500–5.000 Stunden oder einmal im Jahr, je nachdem, was zuerst eintritt. Reduzieren Sie das Intervall in staubigen oder chemisch aggressiven Bereichen um die Hälfte und verwenden Sie eine Ölanalyse, um den endgültigen Zeitplan festzulegen.